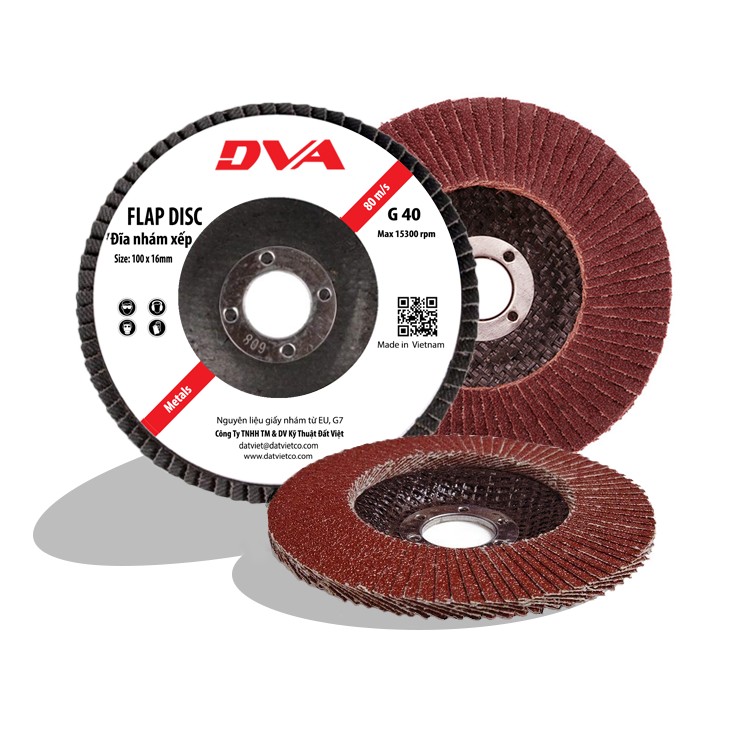
DVA100040M, high quality Flap Disc, D100, Grit 40
Request a Project Quotation & Technical Advice
This product belongs to our range of high-specification industrial equipment. Please contact the Davita technical team for detailed specifications, stock availability and our best project pricing.
1. Mã đặt hàng / Order code: DVA100040M
- Nhà sản xuất: DVA — Công ty TNHH TM & DV Kỹ Thuật Đất Việt · Made in Vietnam
- Đĩa nhám xếp D100 × lỗ 16 mm, độ hạt G40, dòng dùng cho kim loại
2. Thông tin chung:
Nhám xếp (flap disc) là đĩa mài được ghép từ nhiều lá vải phủ hạt mài xếp chồng lên nhau theo hình nan quạt, dán trên đế đỡ. Đây là điểm khác biệt căn bản so với đá mài cứng: đá mài cắt bằng một khối hạt liên kết cứng, còn nhám xếp mòn tới đâu lộ lớp hạt mới tới đó — bề mặt mài luôn được làm mới trong suốt quá trình làm việc.
Ba hệ quả thực tế mà người thợ cảm nhận được ngay:
- Bề mặt ra đều hơn. Nhám xếp để lại vết mài đồng nhất, không tạo hố lõm cục bộ như khi đá mài bị tì lệch.
- Máy chạy êm hơn. Lá vải có độ đàn hồi nên hấp thụ bớt rung, đỡ mỏi tay khi mài liên tục.
- Không vỡ thành mảnh. Đĩa quá tuổi thọ thì mòn dần tới đế, không văng mảnh như đá mài cứng bị nứt.
Đổi lại, nhám xếp không dùng để cắt và không chịu được lực tì mạnh — hai điều này quyết định toàn bộ cách dùng ở mục 6.
Mã DVA100040M thuộc nhóm G40 — độ hạt phá thô, dùng cho san mối hàn, vát mép, bóc vảy cán và gỉ sét trên thép carbon và inox.
3. Thông số kỹ thuật:
| Hạng mục | Giá trị |
| Đường kính ngoài | 100 mm (4 inch) |
| Đường kính lỗ trục | 16 mm — chuẩn máy mài góc 100 mm |
| Độ hạt | G40 |
| Tốc độ quay tối đa | 15 300 vòng/phút |
| Tốc độ dài tối đa | 80 m/s |
| Vật liệu gia công | Kim loại (thép carbon, inox) |
| Nguyên liệu hạt mài | Giấy nhám nhập từ EU, nhóm G7 |
| Xuất xứ | Vietnam |
| Đơn vị tính | Đĩa |
4. Đọc hiểu mã DVA:
Mã DVA ghép theo quy tắc cố định, đọc được ngay không cần tra bảng:
| Phần mã | Ý nghĩa | Ví dụ |
| DVA | Nhãn hàng | — |
| 3 số tiếp | Đường kính ngoài, mm | 100 = D100 · 125 = D125 |
| 3 số tiếp | Độ hạt | 040 = G40 · 120 = G120 |
| Chữ cuối | Nhóm vật liệu | M = Metals (kim loại) |
Ví dụ đối chiếu trong kho DAVITA: DVA100120M là D100 hạt G120, DVA125040M là D125 hạt G40.
5. Chọn độ hạt theo công việc:
| Độ hạt | Việc phù hợp | Vết để lại |
| G40 | San mối hàn, vát mép, bóc gỉ và vảy cán, hớt lượng dư lớn | Vết thô, cần bước tiếp theo |
| G60 – G80 | Làm phẳng sau khi đã phá thô | Vết trung bình |
| G120 | Hoàn thiện, chuẩn bị bề mặt trước đánh bóng hoặc sơn | Vết mịn |
Nguyên tắc không được bỏ qua: không nhảy thẳng từ G40 sang đánh bóng. Vết hạt 40 sâu hơn khả năng xoá của bánh bóng — kết quả là bề mặt bóng nhưng vẫn lộ vệt mài dưới ánh sáng nghiêng. Đi tuần tự G40 → G60/G80 → G120 nhanh hơn và đẹp hơn là cố ép một bước.
6. Kỹ thuật thi công:
Góc tì 5° – 15°. Đây là yếu tố quyết định tuổi thọ đĩa, quan trọng hơn cả chất lượng hạt mài:
- Tì phẳng (0°): chỉ mép ngoài ăn vào phôi, đĩa mòn vẹt một bên, mất hơn nửa tuổi thọ.
- Dựng quá đứng (trên 30°): lực dồn vào mép lá vải, lá rách sớm, bề mặt phôi bị cào xước.
Để đĩa tự ăn, không đè. Nhám xếp ăn bằng tốc độ chứ không bằng lực. Đè mạnh làm hạt mài vỡ trước khi mòn hết công năng, đồng thời dồn nhiệt vào phôi.
Với inox — điểm phải đặc biệt lưu ý:
- Kiểm soát nhiệt. Vệt cháy xanh hoặc vàng trên inox là dấu hiệu vùng đó đã bị quá nhiệt và mất lớp crôm oxide thụ động. Bề mặt nhìn vẫn sáng nhưng sẽ gỉ sau vài tuần ngoài trời. Mài ngắt quãng, cho phôi nguội, đừng mài một chỗ liên tục.
- Không dùng chung đĩa đã mài thép carbon lên inox. Mạt sắt bám trên lá vải sẽ nhiễm vào bề mặt inox, gây gỉ điểm. Đĩa mài inox phải để riêng, đánh dấu riêng.
Khi nào thay đĩa. Lá vải mòn tới gần đế thì lực mài giảm rõ, phôi bắt đầu lì bóng mà không ăn xuống nữa. Thay ngay ở mốc đó — dùng tới sát đế thì đế cọ trực tiếp vào phôi, để lại vết xước sâu phải mài lại từ đầu.
7. An toàn:
Kiểm tra bắt buộc trước khi lắp: tốc độ không tải ghi trên nhãn máy mài phải nhỏ hơn 15 300 vòng/phút. Lắp đĩa 100 mm lên máy có tốc độ cao hơn ngưỡng này là vi phạm giới hạn thiết kế của đĩa.
- Lắp đúng bộ mặt bích đi kèm máy, siết vừa tay — siết quá làm cong đế đĩa.
- Chạy không tải khoảng 30 giây trước khi vào việc; trong lúc đó không ai đứng trong mặt phẳng quay của đĩa.
- Không dùng đĩa bị ẩm, cong vênh, rách lá hoặc đã rơi xuống nền cứng.
- Luôn dùng đủ trang bị bảo hộ theo 4 biểu tượng in trên nhãn đĩa.
8. Các quy cách DVA cùng dòng:
| Mã sản phẩm | Đường kính | Độ hạt | Mã nội bộ |
| DVA100040M | 100 mm | G40 | EIDV03535 |
| DVA100120M | 100 mm | G120 | EIDV03534 |
| DVA125040M | 125 mm | G40 | EIDV09643 |
9. Mua hàng tại DAVITA:
Hàng chính hãng và Chứng chỉ đầy đủ · Hóa đơn VAT · Giao hàng nhanh, thanh toán linh hoạt. Cần tư vấn chọn độ hạt theo đúng vật liệu và bước công nghệ, liên hệ Technical team của DAVITA.
Alternative Products
These other products might interest you