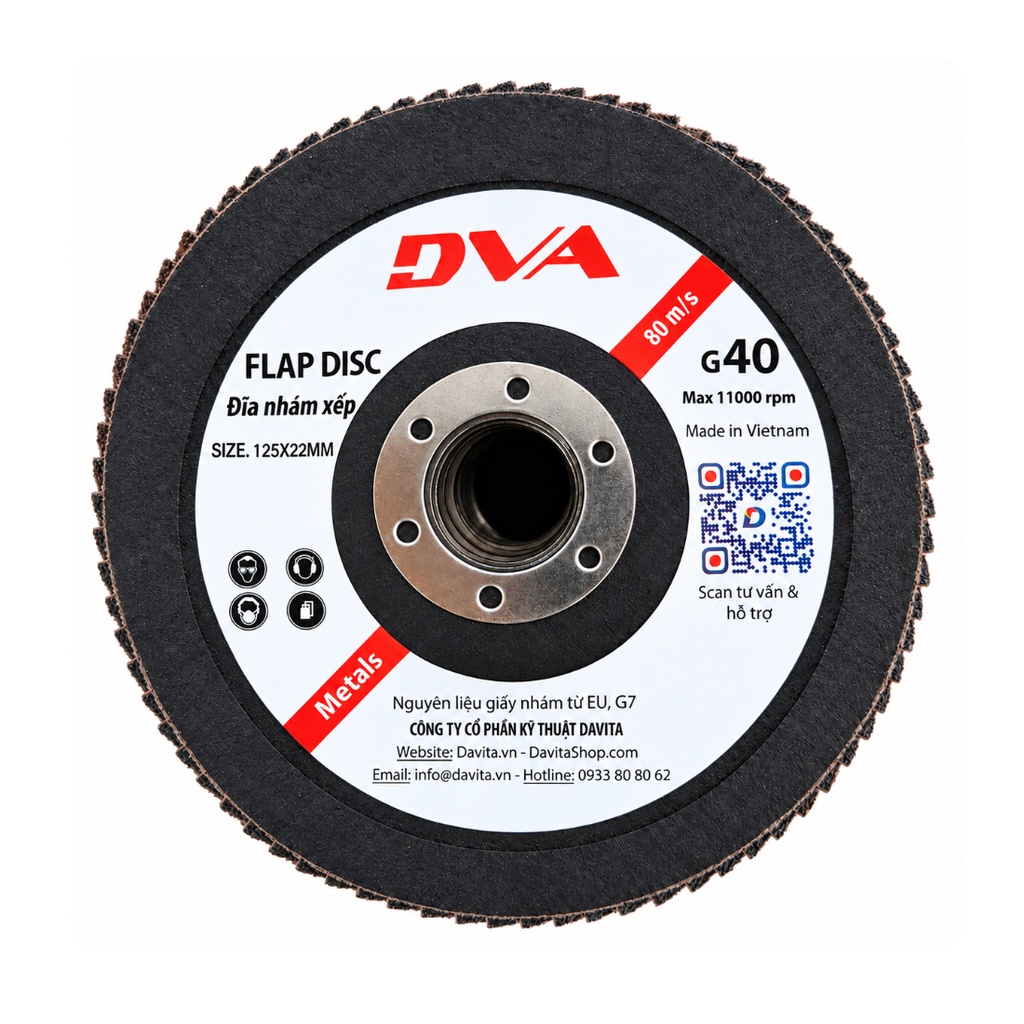
DVA125040M- Flap disc wheel, size 5 inch (D125mm), Grit 40, DVA brand
Nhãn hiệu: DVA
Request a Project Quotation & Technical Advice
This product belongs to our range of high-specification industrial equipment. Please contact the Davita technical team for detailed specifications, stock availability and our best project pricing.
1. Mã đặt hàng / Order code: DVA125040M
- Nhãn hiệu: DVA · Made in Vietnam
- Đĩa nhám xếp D125 × lỗ 22 mm, độ hạt G40, dòng dùng cho kim loại
- Mã nội bộ DAVITA: EIDV09643
2. Thông tin chung:
Nhám xếp (flap disc) là đĩa mài được ghép từ nhiều lá vải phủ hạt mài xếp chồng lên nhau theo hình nan quạt, dán trên đế đỡ. Đây là điểm khác biệt căn bản so với đá mài cứng: đá mài cắt bằng một khối hạt liên kết cứng, còn nhám xếp mòn tới đâu lộ lớp hạt mới tới đó — bề mặt mài luôn được làm mới trong suốt quá trình làm việc.
Ba hệ quả thực tế mà người thợ cảm nhận được ngay:
Bề mặt ra đều hơn. Nhám xếp để lại vết mài đồng nhất, không tạo hố lõm cục bộ như khi đá mài bị tì lệch.
Máy chạy êm hơn. Lá vải có độ đàn hồi nên hấp thụ bớt rung, đỡ mỏi tay khi mài liên tục.
Không vỡ thành mảnh. Đĩa quá tuổi thọ thì mòn dần tới đế, không văng mảnh như đá mài cứng bị nứt.
Đổi lại, nhám xếp không dùng để cắt và không chịu được lực tì mạnh — hai điều này quyết định toàn bộ cách dùng ở mục 6.
Mã DVA125040M thuộc nhóm G40 — độ hạt phá thô, dùng cho san mối hàn, vát mép, bóc vảy cán và gỉ sét trên thép carbon và inox.
Vì sao chọn cỡ 125 thay vì 100. Đĩa 125 mm có vành làm việc rộng hơn nên mỗi lượt đi phủ được dải rộng hơn — chạy mối hàn dài, mặt bích lớn hay kết cấu thép tấm thì nhanh hơn rõ rệt và ít phải chồng lượt. Đổi lại đĩa nặng tay hơn, mô men phản lại lớn hơn, và bắt buộc dùng máy mài góc cỡ 125 mm có tốc độ không tải nằm dưới ngưỡng ghi ở mục 7. Không lắp đĩa 125 lên máy 100 bằng cách tháo chụp bảo vệ.
3. Thông số kỹ thuật:
| Hạng mục | Giá trị |
| Đường kính ngoài | 125 mm (5 inch) |
| Đường kính lỗ trục | 22 mm — chuẩn máy mài góc 125 mm |
| Độ hạt | G40 (thô — bước phá thô) |
| Tốc độ quay tối đa | 11 000 vòng/phút |
| Tốc độ dài tối đa | 80 m/s |
| Vật liệu gia công | Kim loại (thép carbon, inox) — nhóm Metals |
| Nguyên liệu hạt mài | Giấy nhám nhập từ EU, nhóm G7 |
| Xuất xứ | Vietnam |
| Đơn vị tính | Đĩa |
Mọi con số trong bảng trên lấy từ nhãn in trên chính đĩa. Riêng tốc độ quay tối đa: không suy ra từ cỡ đĩa khác — ngưỡng 11 000 vòng/phút là mức hãng công bố cho cỡ 125 mm và phải dùng đúng con số này.
4. Đọc hiểu mã DVA:
| Phần mã | Ý nghĩa | Ví dụ |
| DVA | Nhãn hiệu | DVA |
| 125 | Đường kính ngoài, tính bằng mm | 125 → đĩa 125 mm |
| 040 | Độ hạt | 040 → G40 |
| M | Nhóm vật liệu gia công — Metals | M → kim loại |
Theo quy tắc này, DVA100040M là cùng độ hạt G40 nhưng cỡ 100 mm, còn DVA100120M là cỡ 100 mm độ hạt G120.
5. G40 nằm ở đâu trong quy trình:
| Bước | Độ hạt | Việc | Mã DVA tương ứng |
| 1 — Phá thô | G40 | San mối hàn, vát mép, bóc gỉ và vảy cán, hớt lượng dư | DVA125040M (cỡ 125) · DVA100040M (cỡ 100) |
| 2 — Làm phẳng | G60 – G80 | Xoá vết hạt thô, san đều bề mặt | — |
| 3 — Hoàn thiện | G120 | Xoá vết bước trước, chuẩn bị bề mặt trước sơn hoặc đánh bóng | DVA100120M (cỡ 100) |
Bỏ qua bước trung gian và nhảy thẳng từ G40 sang G120 là lỗi hay gặp: hạt mịn không đủ sức xoá vết của hạt thô, người thợ phải mài rất lâu mà vết vẫn còn, đồng thời đĩa G120 hao nhanh bất thường.
6. Kỹ thuật thi công:
Góc tì 5° – 15°. Đây là yếu tố quyết định tuổi thọ đĩa, quan trọng hơn cả chất lượng hạt mài:
Tì phẳng (0°): chỉ mép ngoài ăn vào phôi, đĩa mòn vẹt một bên, mất hơn nửa tuổi thọ.
Dựng quá đứng (trên 30°): lực dồn vào mép lá vải, lá rách sớm, bề mặt phôi bị cào xước.
Để đĩa tự ăn, không đè. Nhám xếp ăn bằng tốc độ chứ không bằng lực. Đè mạnh làm hạt mài vỡ trước khi mòn hết công năng, đồng thời dồn nhiệt vào phôi.
Riêng cỡ 125 — giữ máy bằng hai tay. Vành đĩa rộng hơn nên mô men phản lại tay cầm lớn hơn cỡ 100, nhất là lúc chớm chạm phôi và khi mài ở mép hoặc góc. Luôn lắp tay nắm phụ và đưa đĩa vào phôi từ từ, không thả rơi máy xuống bề mặt.
Đổi hướng mài giữa các lượt. Lượt sau đi chéo khoảng 45° so với lượt trước. Khi vết của lượt trước biến mất hoàn toàn nghĩa là đã xoá sạch, chuyển sang vùng kế tiếp.
Với inox — hai điều bắt buộc:
Kiểm soát nhiệt. Vệt cháy xanh hoặc vàng trên inox là dấu hiệu vùng đó đã bị quá nhiệt và mất lớp crôm oxide thụ động. Bề mặt nhìn vẫn sáng nhưng sẽ gỉ sau vài tuần ngoài trời. Mài ngắt quãng, cho phôi nguội bớt giữa các lượt.
Không dùng chung đĩa với thép carbon. Hạt thép bám lại từ lần mài trước sẽ cấy vào bề mặt inox và gây gỉ điểm. Giữ riêng một bộ đĩa chỉ dành cho inox.
7. An toàn:
Kiểm tra bắt buộc trước khi lắp: tốc độ không tải ghi trên nhãn máy mài phải nhỏ hơn 11 000 vòng/phút. Đây là điểm dễ vấp nhất với cỡ 125 mm — nhiều máy mài góc 125 mm trên thị trường chạy quanh mức 11 000 – 12 000 vòng/phút, tức là sát hoặc vượt ngưỡng của đĩa. Phải đọc nhãn máy từng cái, không suy từ cỡ đĩa.
Lắp đúng bộ mặt bích đi kèm máy, siết vừa tay — siết quá làm cong đế đĩa.
Chạy không tải khoảng 30 giây trước khi vào việc; trong lúc đó không ai đứng trong mặt phẳng quay của đĩa.
Không dùng đĩa bị ẩm, cong vênh, rách lá hoặc đã rơi xuống nền cứng.
Luôn dùng đủ trang bị bảo hộ theo 4 biểu tượng in trên nhãn đĩa: kính bảo hộ · chụp tai chống ồn · khẩu trang chống bụi · đọc hướng dẫn sử dụng trước khi dùng.
8. Các quy cách DVA cùng dòng:
| Mã sản phẩm | Đường kính | Độ hạt | Nhóm công việc | Mã nội bộ |
| DVA100040M | 100 mm | G40 | Phá thô | EIDV03535 |
| DVA100120M | 100 mm | G120 | Hoàn thiện | EIDV03534 |
| DVA125040M | 125 mm | G40 | Phá thô | EIDV09643 |
9. Mua hàng tại DAVITA:
Hàng chính hãng và Chứng chỉ đầy đủ · Hóa đơn VAT · Giao hàng nhanh, thanh toán linh hoạt. Cần tư vấn chọn độ hạt và cỡ đĩa theo đúng vật liệu, máy mài và bước công nghệ, liên hệ Technical team của DAVITA.
Alternative Products
These other products might interest you